Esta guía explica de forma práctica qué significa “Saca” en contextos de logística y manipulación de cargas, cómo se aplica en operaciones cotidianas y qué criterios técnicos conviene evaluar. Se revisa el trasfondo industrial del término y su relación con procesos de transporte, almacenamiento y control de calidad, con recomendaciones orientadas a la seguridad y la eficiencia operativa.
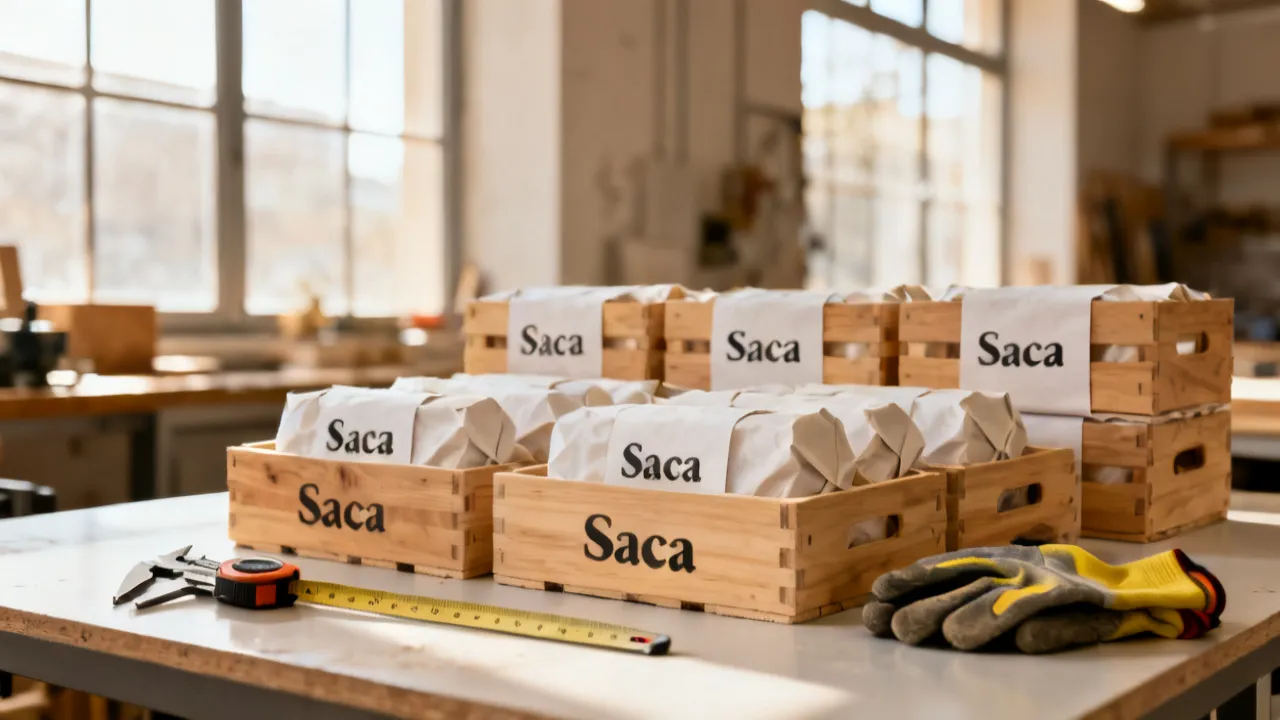
Cuando se habla de Saca en operaciones logísticas y de manejo de materiales, normalmente se alude a un conjunto de prácticas relacionadas con el retiro, extracción y salida de un contenido desde un contenedor o ubicación de almacenamiento, así como al modo en que se prepara la carga para su tránsito. En la práctica, “Saca” puede referirse tanto al acto operativo (sacar/extraer) como al flujo de trabajo asociado: verificación, manipulación segura, acondicionamiento y puesta en circulación. Por eso, esta guía se enfoca en los criterios que un responsable de operaciones considera para evitar pérdidas, daños o retrasos, y para mantener trazabilidad.
Desde un enfoque profesional, el valor de entender “Saca” no está en el término en sí, sino en lo que activa: estandarización del proceso, control de calidad, disciplina documental y compatibilidad con la cadena de suministro. A medida que las empresas optimizan tiempos de muelle y reducen variabilidad operativa, las tareas etiquetadas como “Saca” suelen convertirse en un punto crítico donde la coordinación entre almacén, transporte y supervisión marca la diferencia.
Además, hay una dimensión cultural y de gestión del cambio: cuando una organización mejora “Saca”, en realidad está mejorando su capacidad para responder con consistencia a demandas del cliente. Esa mejora suele reflejarse en indicadores como la tasa de incidencias, la puntualidad de despacho, la reducción de diferencias de inventario y la disminución de reclamaciones. En otras palabras: una buena “Saca” no es solo “sacar cosas”, sino sostener un sistema.
En entornos industriales, “Saca” puede conectarse con acciones como:
Esto se vuelve especialmente relevante cuando hay pedidos urgentes o lotes sensibles. En ese escenario, “Saca” no es un gesto aislado: es una secuencia dentro del proceso de almacén que impacta inventarios, reclamaciones y cumplimiento. Por ello, conviene revisar el flujo con mentalidad de mejora continua: cada paso debe aportar valor, reducir incertidumbre y facilitar auditoría.
Una forma práctica de entender el alcance es dividir “Saca” en capas: primero la capa de identificación (qué se va a extraer), luego la capa de extracción (cómo se saca sin romper ni mezclar), después la capa de verificación (cuánto y con qué condiciones), y finalmente la capa de salida (dónde se ubica para tránsito y cómo se libera). Esta separación ayuda a localizar fallas: muchas incidencias no nacen en la extracción como tal, sino en la identificación deficiente o en la verificación incompleta.
La logística moderna se apoya en principios ampliamente documentados por organismos internacionales: control de inventarios, seguridad del trabajo y eficiencia del flujo. En términos generales, cuando una operación requiere retirar material desde almacenamiento para moverlo a la siguiente etapa, aparece una actividad equivalente a “saca/extracción”. Los sistemas de gestión de almacenes (WMS), los procedimientos de inventario y las rutinas de despacho buscan que la extracción sea:
Como guía de referencia, prácticas de seguridad y gestión de riesgos suelen alinearse con marcos regulatorios y de buenas prácticas promovidos por la Organización Internacional del Trabajo (OIT) en lo relativo a seguridad ocupacional y prevención de accidentes. Además, la gestión de calidad y documentación se apoya en enfoques de calidad reconocidos a nivel industrial.
En la práctica, muchas operaciones adoptan el lenguaje de “saca” porque conecta con acciones repetitivas y observables en piso: el supervisor puede decir “haz la saca de esta zona” y el equipo entiende que debe ejecutar un flujo completo. En ese sentido, “Saca” funciona como una abreviatura operativa: condensa una cadena de pasos que, si no se estandariza, termina dependiendo demasiado de la experiencia individual.
Esto es especialmente sensible en almacenes con alta rotación de personal, turnos con distinta supervisión, o proveedores internos que abastecen desde puntos múltiples. En esos casos, “Saca” se convierte en un lenguaje común para alinear: define qué significa “extraer”, “verificar”, “acondicionar” y “liberar”. Cuando el lenguaje está alineado, el sistema funciona con menos fricción; cuando no lo está, se multiplican los errores.
En experiencia como asesor de operación, los resultados dependen menos de “cómo se llama” la actividad y más de cómo se diseña y controla. A continuación, los factores que suelen marcar la diferencia:
Antes de ejecutar la “Saca”, el equipo necesita certeza sobre:
Sin trazabilidad, la probabilidad de errores aumenta: se confunden pedidos, se mezclan lotes o se entregan unidades con características no conformes.
La trazabilidad no solo es “tener un número”: es garantizar que ese número permanezca conectado al producto durante cada etapa. En un flujo típico, hay riesgos de ruptura de la trazabilidad: etiquetas que se desprenden al manipular, empaques secundarios que se cambian sin registro, reempaques por daño sin la aprobación correspondiente, o incluso errores en la captura de datos (por ejemplo, escanear el código equivocado).
Por eso, una “Saca” robusta incluye reglas sobre:
En operaciones maduras, se busca que el sistema reduzca la necesidad de decisiones manuales. Por ejemplo, en vez de depender de que el operario “sepa” qué lote corresponde por vista, se usa señalización y lectura de códigos, con validación por WMS o por procedimientos equivalentes.
Un error común es subestimar el impacto de la “saca” en la exposición del personal: levantamientos manuales, movimientos repetitivos y manipulación con postura forzada. Para mitigar esto, suele funcionar:
En términos generales, la prevención de riesgos laborales es un componente central de la productividad sostenible; organismos como la OIT promueven la gestión integral de la seguridad ocupacional.
La “Saca” puede generar riesgos específicos según el tipo de producto:
Además, la ergonomía no solo está en el peso: está en el diseño de la tarea. Si la extracción obliga a inclinarse repetidamente o a alcanzar por encima de la altura del hombro, aumenta la fatiga y la probabilidad de error. La mejora de “Saca” suele incluir rediseño del puesto, ajustes de altura con racks ergonómicos, uso de carretillas o mesas de apoyo, y cambio de orden de tareas para agrupar movimientos.
En operaciones donde se manejan volúmenes altos, es común observar que los errores de cantidad nacen del apuro y de la saturación de ritmo. Ese apuro, a su vez, produce maniobras inseguras. Por ello, la seguridad y la exactitud suelen ir juntas: al eliminar causas de urgencia mal administrada (por ejemplo, ubicaciones confusas o falta de información), se mejora tanto el bienestar del personal como la calidad del despacho.
La salida del material al transporte exige que el embalaje mantenga compatibilidad con vibraciones, golpes y condiciones de manipulación. En operaciones reales, la “Saca” debe incluir revisión del estado del embalaje y la preparación del material para:
El acondicionamiento no es únicamente “poner en una caja”: es asegurar que el modo de transporte sea compatible con el producto. Hay ejemplos claros:
Un punto frecuente en auditorías es que el reempaque se hace “cuando ya hay problemas”. Para una “Saca” robusta, se busca anticiparse: revisión del empaque antes de la extracción, protección adecuada durante el desplazamiento interno y verificación final antes de la liberación. Así se reduce el número de reclamaciones asociadas a “daño en transporte” que podrían haberse prevenido con un acondicionamiento correcto.
La “Saca” efectiva sincroniza el almacén con el plan de carga: ventanas horarias, prioridad de pedidos y disponibilidad de medios (camión, contenedor, ruta). Cuando el flujo no está coordinado, se generan esperas en muelle, re-trabajos y, en casos extremos, devoluciones.
La coordinación no solo es logística: es un tema de control de versiones. La orden de pedido y su estatus en el sistema pueden cambiar. Si el equipo saca según una versión “antigua” del pedido (por ejemplo, una actualización de cantidades o de destino), se producen errores. Por eso, “Saca” debe ejecutarse con:
En un muelle bien operado, la “Saca” alimenta el flujo de despacho como un sistema: el material sale del almacén y se ubica en un área definida de preembarque, respetando identificadores y secuencia. Eso evita que el personal de transporte “busque” la carga o que se mezclen unidades de pedidos distintos.
Al diseñar el proceso de “Saca”, es útil que la prioridad responda a reglas claras: fechas comprometidas, tipo de producto, fragilidad o requisitos especiales (por ejemplo, empaque adicional). En un enfoque profesional, la prioridad no debe depender de improvisación, sino de criterios documentados.
Las prioridades suelen clasificarse por al menos cuatro dimensiones:
Un error operativo es tratar todas las órdenes como equivalentes. En realidad, “Saca” debe optimizar el balance entre velocidad y certeza. A veces, una orden “menos urgente” pero de alto riesgo conviene hacerla con inspección reforzada desde el inicio para evitar una corrección posterior que consume más tiempo que si se hubiese hecho bien al principio.
También conviene considerar la fatiga y la productividad real. Un “plan de prioridad” que no contempla el ritmo del equipo puede forzar picos de carga de trabajo. Cuando eso ocurre, la calidad cae, y aparecen fallas de inventario, errores de lotes y embalajes mal cerrados. Una buena gestión de “Saca” incluye planeación de capacidad: ajustar número de picks por turno, balancear tareas por complejidad y programar inspecciones sin congestionar.
Para facilitar la toma de decisiones, la siguiente tabla compara maneras comunes de organizar una operación asociada a “Saca”. No incluye precios ni enlaces, ya que lo crucial suele ser el método y los criterios, no el nombre comercial del procedimiento.
| Enfoque | Cómo se ejecuta la “Saca” | Ventajas operativas | Riesgos si no se controla |
|---|---|---|---|
| Extracción por pedido | Se retira material según una orden específica; verificación antes de salida. | Menor mezcla de lotes y coherencia con el despacho. | Retrasos si no se dispone de ubicación/etiquetado. |
| Extracción por ola (batch) | Se acumulan pedidos similares y se extrae en tandas; conciliación final. | Aprovechamiento del tiempo y reducción de recorridos. | Errores de correspondencia si falta trazabilidad. |
| Extracción por zona | Se trabaja por áreas del almacén; la “saca” se organiza por ubicación. | Simplifica la supervisión y asignación de tareas. | Desalineación con prioridades de despacho si no hay reglas. |
| Extracción con inspección reforzada | Incluye control visual/medición antes de liberar al transporte. | Reduce devoluciones y reclamaciones por daño o incumplimiento. | Puede aumentar tiempos si la inspección no está estandarizada. |
En la práctica, muchas empresas combinan enfoques. Por ejemplo: se hace extracción por ola para productos de baja criticidad, pero se aplica inspección reforzada para pedidos de alto valor o para materiales con historial de incidencias. También se puede trabajar por zona durante la etapa de extracción y luego, en consolidación, ejecutar conciliación estricta para cada pedido.
La clave es que el enfoque elegido impacta la forma de controlar el sistema. Un método más rápido exige controles más inteligentes; un método más detallado puede reducir errores pero requiere planificación para no congestionar la salida.
La calidad del proceso depende de condiciones previas. A continuación, se presentan requisitos prácticos que suelen exigir operaciones maduras. Úsalos como lista de verificación interna.
Para que el checklist sea realmente operativo, conviene convertirlo en evidencias: registros de entrenamiento, evidencia de calibración (si aplica), bitácoras de inspección, y evidencias del sistema (logs de cambios en pedidos, confirmaciones de conteo y liberación). En auditorías, lo que suele faltar no es el “saber”, sino la evidencia del saber.
Un aspecto frecuentemente subestimado es el diseño del almacén y del flujo interno. Una “Saca” puede fallar aunque el procedimiento sea correcto si el entorno físico genera confusión:
Cuando se mejora “Saca”, muchas organizaciones también mejoran 5S (clasificar, ordenar, limpiar, estandarizar y disciplina). No es una moda: es una manera de reducir variabilidad del entorno. Menos variabilidad implica menos errores.
La siguiente guía sintetiza un flujo recomendado desde el punto de vista de operación, auditoría y mejora continua.
Para que este paso a paso sea realmente “con disciplina”, conviene incorporar dos principios prácticos:
Además, si el sistema lo permite, la “Saca” puede apoyarse en tecnología: lectores de código de barras o RFID, pantallas con instrucciones, validaciones automáticas por WMS y confirmaciones por escaneo. No se trata de automatizar por automatizar; se trata de reducir intervención humana en tareas repetitivas y propensas a error.
A continuación se describen situaciones comunes para aterrizar la idea de “Saca” como flujo completo. La intención no es reemplazar un procedimiento interno, sino mostrar cómo se integran los factores mencionados.
Cuando se extraen productos perecederos, la “Saca” se centra en la conservación. La extracción no puede ser solo “rápida”: debe respetar tiempos de apertura del empaque, manejo higiénico y compatibilidad con el transporte refrigerado.
En estos casos, la “Saca” puede incluir checklists de temperatura, evidencias de inspección y registro de incidentes (por ejemplo, ruptura de empaque o lote equivocado). El impacto de una “Saca” deficiente no es solo el error de inventario, sino el desperdicio y el riesgo sanitario.
En operaciones con sustancias peligrosas, la “Saca” requiere un nivel adicional de control: compatibilidades, contención secundaria y manejo con procedimientos de seguridad específicos.
Un riesgo típico en “saca” de peligrosos es el reempaque “de improviso”. Si se reempaca sin aprobación y sin registro, se rompe trazabilidad y se crea un riesgo adicional. Por eso, una “Saca” robusta en este contexto suele incluir un proceso de autorización para reetiquetado o reempaque, con cuarentena del material hasta resolución.
Cuando se manejan repuestos (especialmente de alto valor o con especificaciones técnicas), el foco es reducir errores de modelo, lote y compatibilidad.
En muchos casos, la “Saca” deficiente se evidencia en devoluciones y reclamaciones. La implementación de inspecciones reforzadas, combinadas con trazabilidad fuerte, suele mejorar el costo total aunque incremente levemente el tiempo de ciclo al inicio.
En textiles y productos que se dañan fácilmente (rasgaduras, deformación, manchas), la “Saca” exige control de manipulación y acondicionamiento.
En estos casos, el control de “Saca” no solo protege el producto: también protege la reputación de la empresa al reducir reclamos por fallas atribuibles a manipulación.
En la práctica, suele depender del contexto interno. Puede referirse a la acción de extracción/salida del material o a un conjunto de etapas del flujo de almacén. Por eso, conviene estandarizar definiciones dentro de cada organización.
Los más comunes suelen ser discrepancias de cantidad, confusión de lotes, liberar material con embalaje dañado o no respetar prioridades de despacho.
Adicionalmente, hay errores menos obvios pero frecuentes: no actualizar el estado del material en sistema, no registrar reempaque o correcciones, ubicar el material en el área equivocada de preembarque, o no respetar compatibilidades (por ejemplo, productos que no deben estar juntos). Esos errores suelen emerger después, cuando ya es más costoso corregirlos.
Topando ayudas de manipulación, estandarizando el acondicionamiento y aplicando inspección antes y después de la extracción. La capacitación del personal también es clave para reducir movimientos bruscos y manipulación inadecuada.
Un enfoque útil es identificar el “origen de la lesión” del producto: ¿ocurre al retirar del rack, al trasladar por pasillos, o al consolidar en preembarque? Muchas veces el daño no es general; tiene patrones. Si se mapean incidencias por punto (zona o etapa), se pueden aplicar mejoras focalizadas: protectores, cambios de método, ajustes de altura o rediseño de rutas.
No necesariamente. Un enfoque eficiente es aplicar inspección reforzada según criticidad del producto, historial de incidentes y requisitos del cliente. Así se equilibra calidad y tiempos.
Una forma práctica de decidir el nivel de inspección es usar una matriz simple de criticidad (alto/medio/bajo) combinada con tasa histórica de incidencias. Por ejemplo: si un producto ha mostrado repetición de errores de lote, se incrementa inspección en el punto de trazabilidad. Si un producto ha mostrado daños durante traslado, se incrementa inspección del empaque al final de extracción o antes de preembarque.
Mediante la asignación de ubicaciones, generación de órdenes de trabajo y registro de validaciones. Esto topa trazabilidad y reduce discrepancias entre inventario físico y registro.
En una integración correcta, el WMS no solo “manda tareas”: controla el flujo. Debe registrar estados (inicio de pick, pick confirmado, consolidado, liberado). Así, si ocurre una interrupción (por ejemplo, falla de un escáner, falta de material o daño detectado), el sistema permite rastrear en qué punto se detuvo el proceso y qué acción siguió.
Entre las más útiles: tasa de discrepancias (cantidad/lote), incidencias por daño, tiempo de ciclo por pedido, cumplimiento de ventana de despacho y frecuencia de retrabajos.
Además de estas, algunas organizaciones monitorizan:
Para sostener recomendaciones de seguridad y gestión, se suele tomar como referencia literatura y guías internacionales sobre prevención de riesgos laborales y buenas prácticas operativas. Como marco general, la OIT (Organización Internacional del Trabajo) publica lineamientos sobre seguridad y salud en el trabajo que respaldan enfoques de prevención. Además, las metodologías de calidad y control documental se alinean con prácticas reconocidas en gestión de la calidad (por ejemplo, enfoques de mejora continua, estandarización y control de cambios).
En esta guía no se citan porcentajes de desempeño no verificados. Si necesitas una sección con benchmarks cuantitativos para tu industria, puedo ayudarte a elaborar un apartado con cifras provenientes de informes sectoriales específicos y verificables (p. ej., consultoras, cámaras empresariales o instituciones reguladoras), ajustado al tipo de mercancía y al país o normativa aplicable.
En operaciones reales, la palabra “Saca” suele aparecer en instrucciones internas: “haz la saca de esa zona”, “verifica la saca del lote”, “prepara la saca para salida”. Detrás de cada frase, hay decisiones concretas: qué priorizar, cómo evitar mezclas y cómo garantizar que el material llegue en condición aceptable.
Por eso, la implementación exitosa se logra cuando el equipo comprende el “por qué” de las reglas: cada validación reduce incertidumbre; cada inspección evita costos posteriores; cada registro permite auditoría. En resumen, una “Saca” bien gestionada mejora la experiencia del cliente (menos retrasos y devoluciones) y mejora la disciplina interna (menos retrabajo y menos diferencias de inventario).
Para que eso suceda, el responsable operativo debe traducir el procedimiento en decisiones concretas. Por ejemplo:
Estas decisiones no deberían depender del criterio individual. Deben estar en la documentación y en el entrenamiento. Cuando se documenta la lógica, la operación se vuelve menos frágil.
Una “Saca” problemática casi siempre tiene causas recurrentes. Identificarlas es parte del trabajo de un responsable de operaciones. A continuación se listan riesgos frecuentes y su prevención típica.
Síntoma: pedidos llegan con lote incorrecto, o el cliente detecta variantes.
Riesgo: errores de identificación, etiquetas ilegibles, ausencia de validación.
Prevención:
Síntoma: el conteo final no coincide con la orden; se generan ajustes y reclamaciones.
Prevención:
Síntoma: reclamaciones por golpes, ruptura o contaminación.
Prevención:
Síntoma: se despacha producto correcto pero con destino equivocado o con documentación incompleta.
Prevención:
Síntoma: se acumulan bultos, se mezclan pedidos y se incrementa la tasa de errores.
Prevención:
Una “Saca” madura no se queda en la ejecución. Aprende: detecta patrones, ajusta el método y mejora la disciplina operacional. La retroalimentación debe ser estructurada y no informal.
Un ciclo simple de mejora puede incluir:
La mejora continua también implica revisar si el procedimiento está “vivito”: si cambian productos, proveedores o condiciones de transporte, el procedimiento de “Saca” debe actualizarse. Un método correcto para un empaque nuevo puede ser insuficiente si el empaque cambia. Por eso, el control de cambios es parte del flujo.
Si me indicas el sector específico (alimentos, químicos, repuestos, textiles u otro) y el tipo de contenedor o flujo (almacén, muelle, planta), puedo adaptar esta guía con un procedimiento más detallado y ejemplos de criterios de liberación y control de incidencias, manteniendo un enfoque objetivo y profesional.



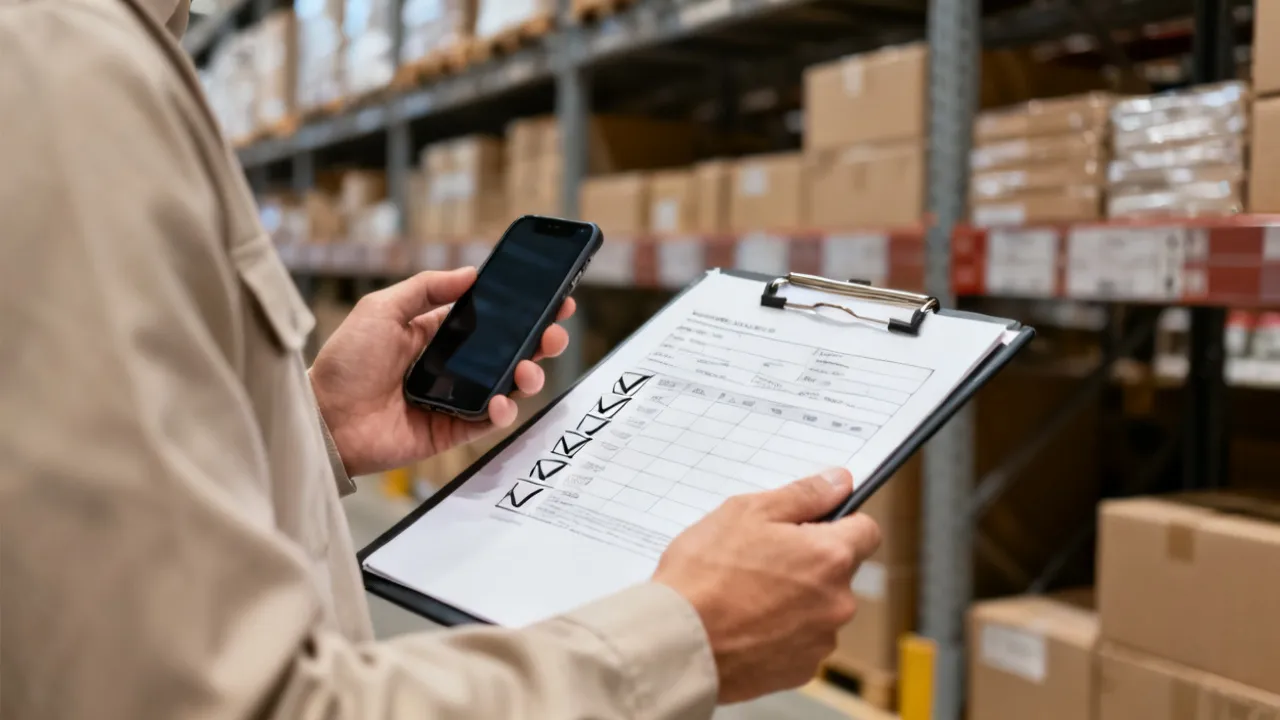
This guide explains how to interpret a product code like “34245450827” alongside sourcing details and pricing practices, helping buyers evaluate suppliers with a risk-aware approach. Background covers why codes matter, how pricing is formed, what responsible procurement requires, and how to compare suppliers objectively through verifiable requirements and conditions.
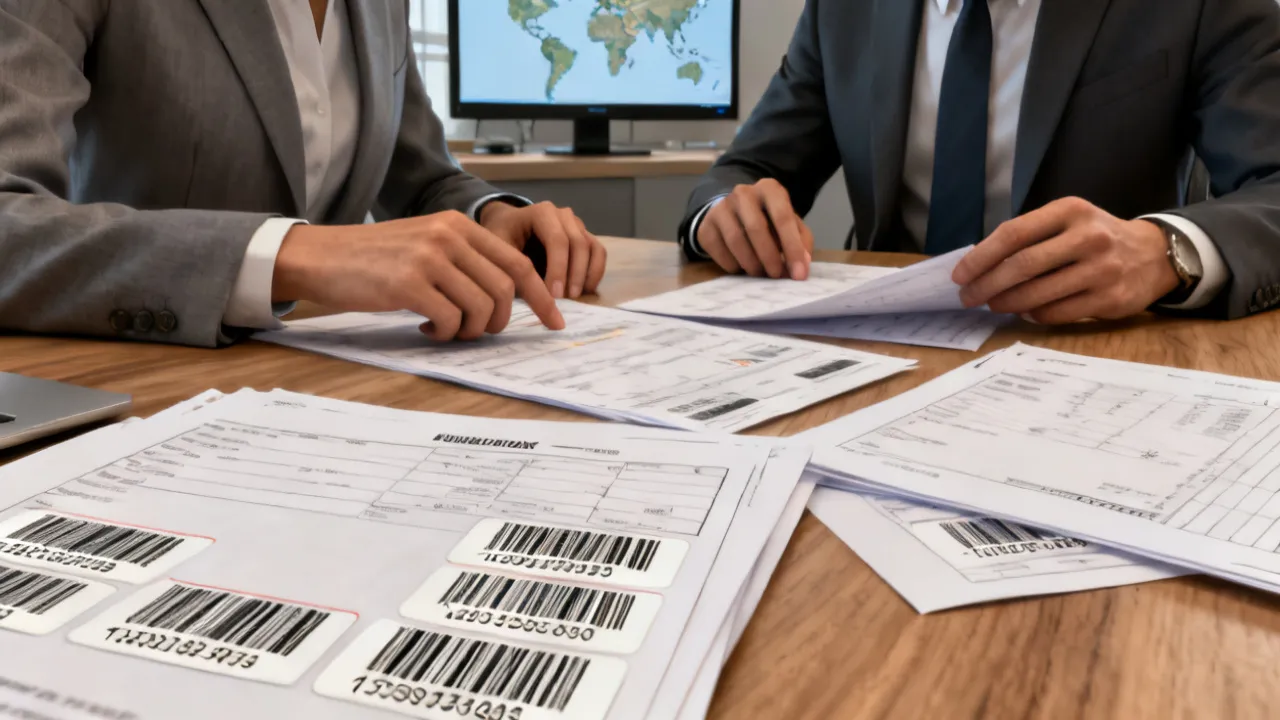
This guide explains how procurement teams interpret the numeric logistics identifier “34245450827” and connect it to supplier documentation, pricing, and fulfillment planning. Objectively, numeric identifiers typically support traceability, order matching, and inventory control. The article also outlines practical verification steps, stakeholder requirements, and common FAQ topics for procurement accuracy.
This guide explains how to evaluate 34245450827-related sourcing decisions using practical pricing logic and supplier due diligence. Objectively, the number can function as an internal reference within procurement and inventory systems, while “supplier” details and “price” visibility reflect how organizations structure traceability, compliance, and delivery risk.
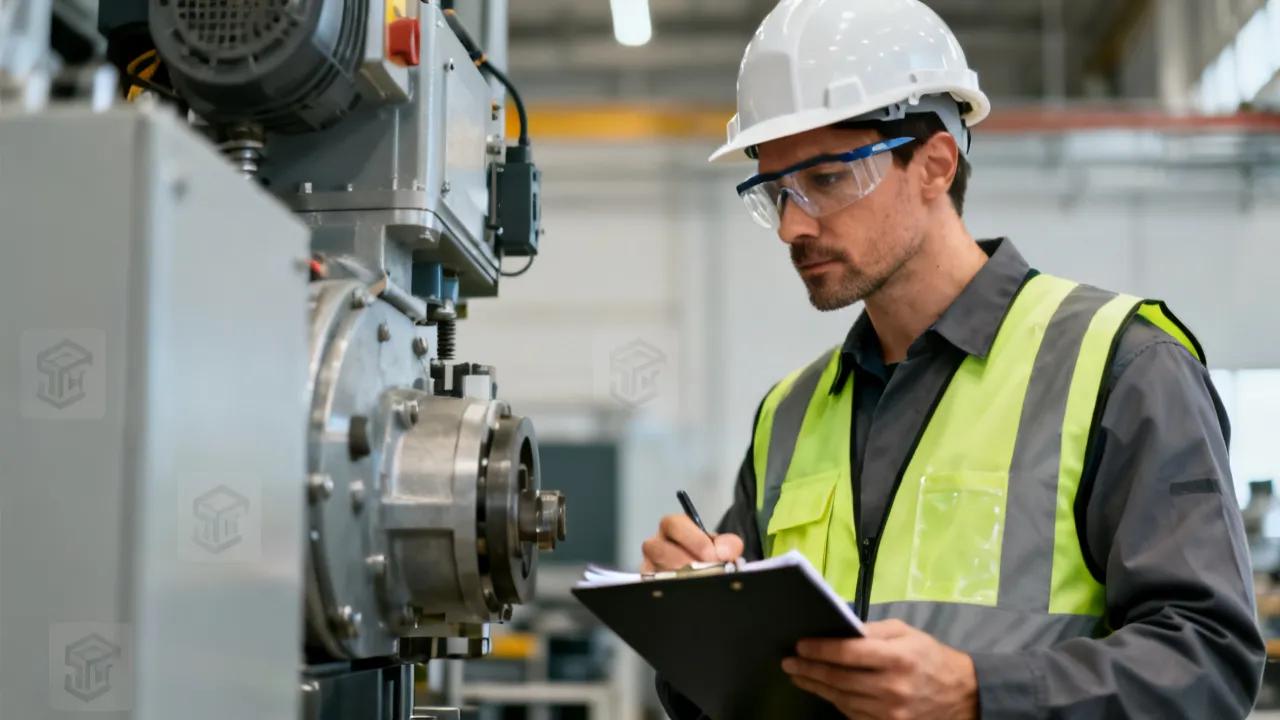
This guide explains how to evaluate “34245450827” alongside supplier options, pricing logic, and practical sourcing requirements. Objectively, the keywords you provided suggest a product or procurement reference number and a need to compare availability, lead times, and documentation. Readers will find an expert framework for due diligence, decision criteria, and compliant next steps.
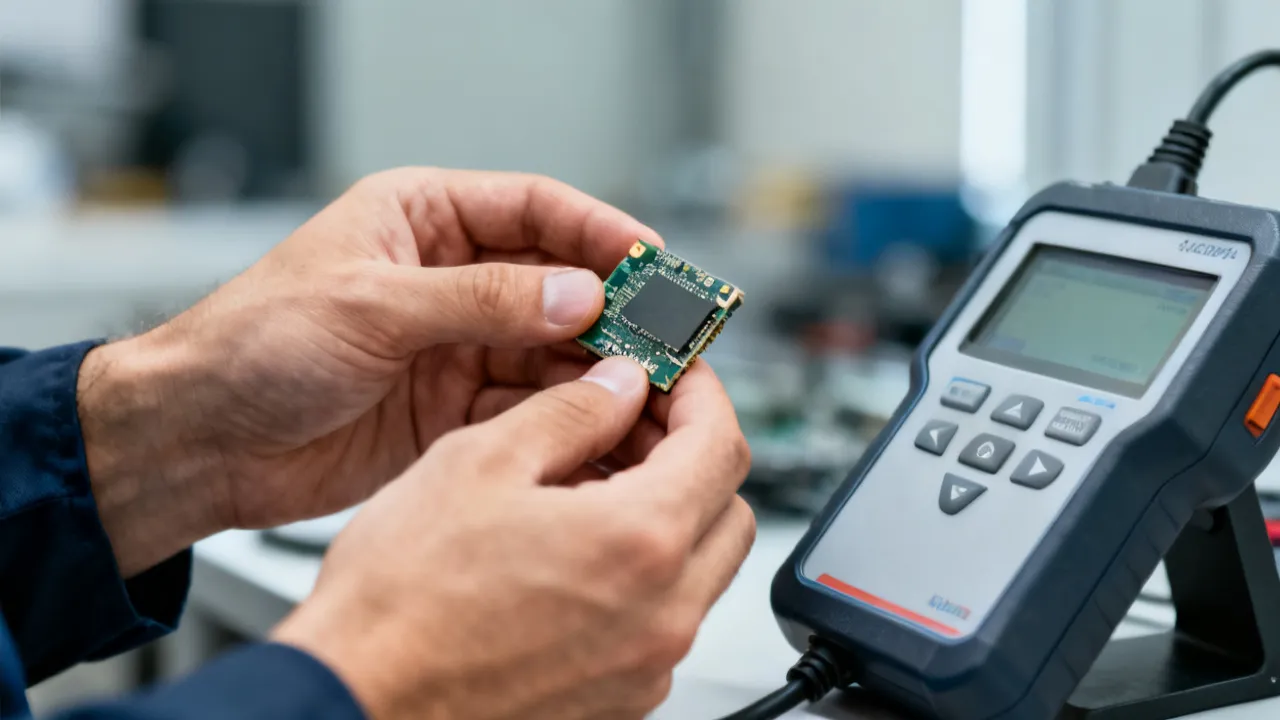
This guide explains how to identify, source, and evaluate device components associated with the identifier 33998412549 and the surrounding part-tracking terms. It provides objective background on why exact part numbers matter, how suppliers document compatibility, and which verification steps reduce errors during procurement and installation.
This guide explains how to interpret a service contact number like 04569527728, assess supplier credibility, and structure sourcing decisions around practical requirements. Objectively, contact numbers are frequently used for routing inquiries, scheduling, and verifying business availability. Supplier sourcing further depends on compliance, lead times, and documentation quality.

